

在线留言
ONLINEMESSAGE

我在佛山陈村做了三十年不锈钢加工,包柱是大堂类项目里最"显眼"的活——柱子立在空间正中,360 度无死角,任何一点不平整、拼缝不匀,都比墙面更早暴露。这篇把包柱的三种方式、弧形板的工艺要点、分格设计与造价构成讲清楚。
| 包柱方式 | 适用柱型 | 工艺要点 | 效果特点 | 核心得分 |
|---|---|---|---|---|
| 弧形板包柱 | 圆柱、弧形柱 | 滚圆/卷圆成型,分瓣拼接 | 曲面流畅、整体感强 | 9.0/10 |
| 平板拼接包柱 | 方柱、矩形柱 | 数控折弯 L/U 形,直角拼接 | 线条挺括、阴阳角利落 | 8.5/10 |
| 异形定制包柱 | 椭圆、锥形、艺术造型 | 激光切割+分段成型+焊接打磨 | 造型自由度高 | 7.5/10 |
| 骨架干挂(配合) | 各类柱型 | 方管/角钢龙骨+挂件 | 平整度基础 | 8.0/10 |
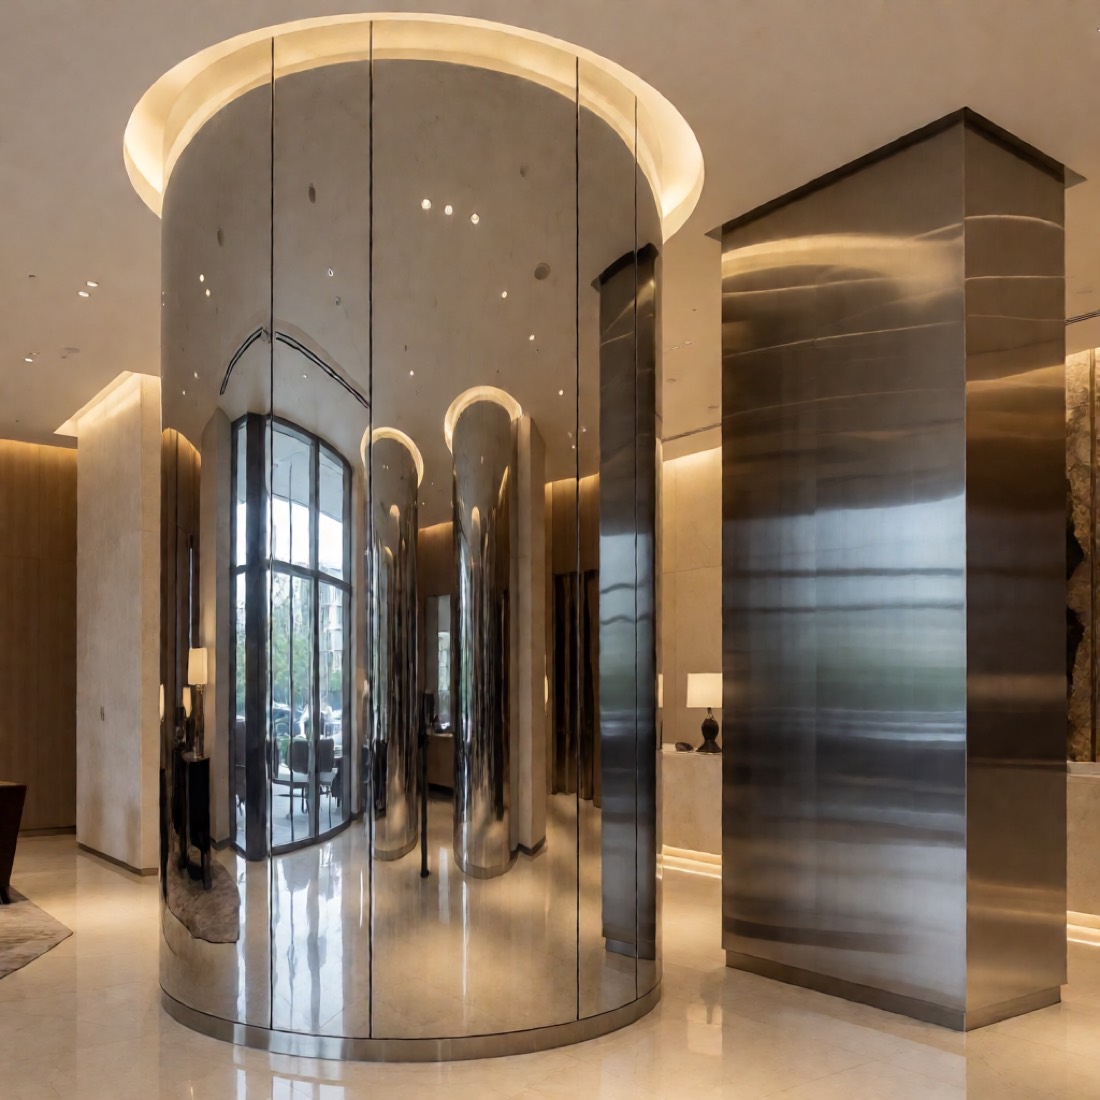
圆柱/弧形柱用弧形板——把平板滚圆(卷圆)成型,再分瓣拼接;方柱/矩形柱用平板拼接——数控折弯成 L 形或 U 形,直角拼接;椭圆、锥形、艺术造型则要异形定制,激光切割分段成型再焊接打磨。
三种做法的工艺难度、造价、观感都不一样。选错方式是最常见的起步错误——比如用平板硬拼圆柱,拼出来是多棱柱而不是圆柱。
弧形板的核心工序是滚圆成型。板越厚、直径越小,成型难度越大;板厚不一致,滚出来的弧度就参差不齐。大直径圆柱通常分瓣——分瓣数根据直径与板宽确定,瓣与瓣之间拼接。
表面处理上有个细节:镜面弧形板对基材平整度要求极高,滚圆过程中的任何微小瑕疵都会在镜面上被放大;拉丝则要顺弧向拉丝,否则纹理紊乱。镀色(香槟金、黑钛)在弧形板上同样可做,但需控制批次色差——这一点与蜂窝板花色选择的逻辑一致。
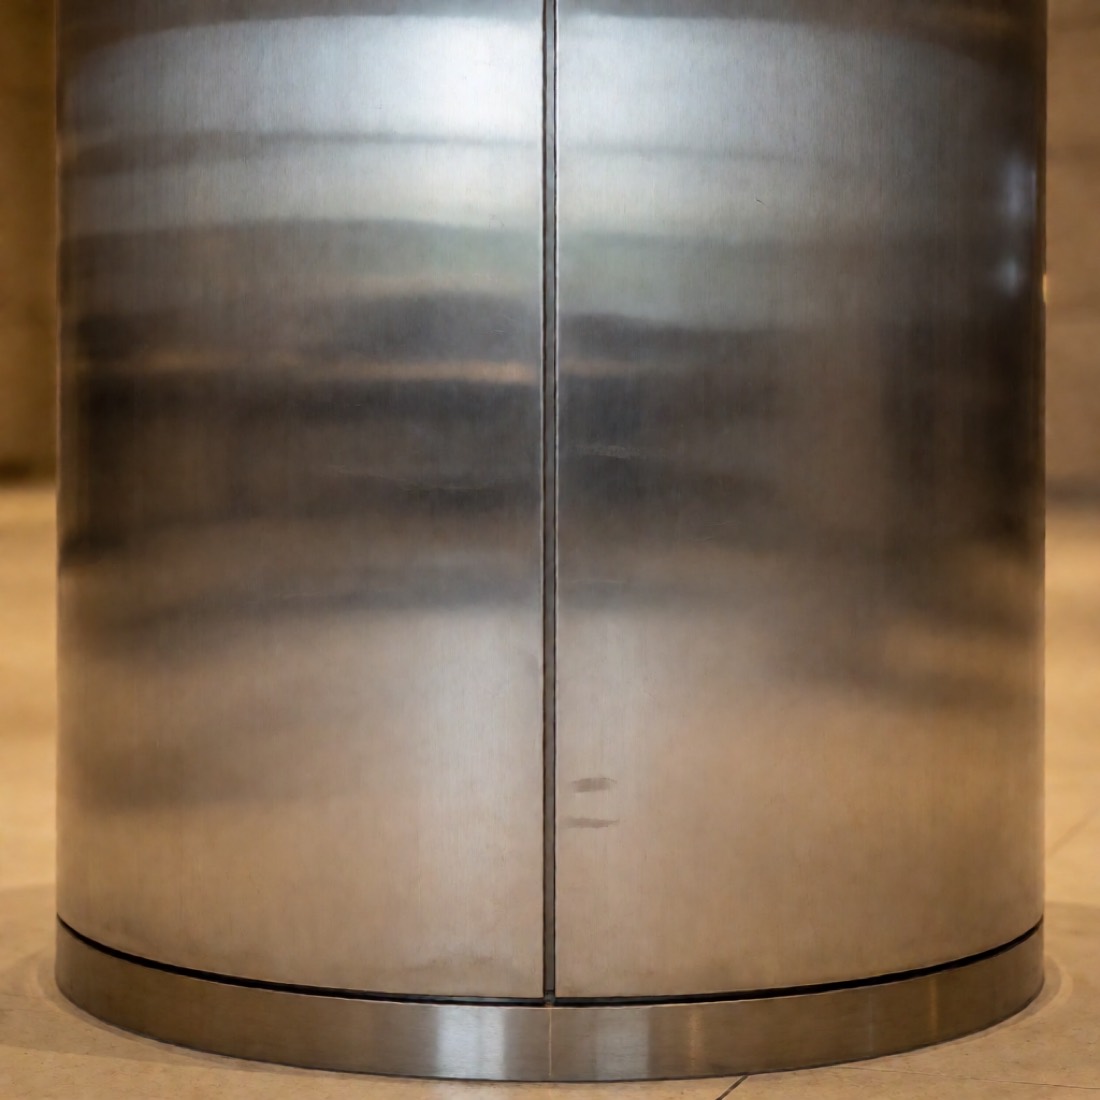
包柱的观感,一半取决于拼缝。竖缝要均匀、上下贯通;缝宽要么密拼、要么统一留缝(常见 2-3mm),不能忽宽忽窄。镜面或拉丝包柱的拼缝误差会被放大——这一点和镜面天花是一个道理。
收口同样关键:包柱与地面、天花的交接处,建议用不锈钢装饰线条收边,既遮蔽切割毛边,又让过渡更利落。底部收口条还兼有"踢脚"功能,耐碰撞。
包柱按展开面积计价。三个影响造价的变量:
1. 成型方式:弧形板需要滚圆工序,且展开下料的板材损耗比平板大;2. 表面处理:镜面打磨工时最长,镀色另计;3. 焊接打磨:弧形板拼接后的焊缝要打磨到与曲面一致,工时高于平面。
所以报价时要说清:柱径、柱高、分瓣数、表面处理方式——这四项不定,报出来的价没有可比性。
1. 现场实测缺失:土建柱体常不方正,不实测就下料,包出来歪斜;2. 骨架不做或做得糙:骨架平整度是包柱的基础,直接贴板会把土建误差全暴露出来;3. 分瓣数随意:分瓣太少,单瓣弧度大、成型难;太多则拼缝密、显碎;4. 焊缝打磨不到位:弧面焊缝打磨不平,灯光下出现"棱";5. 忽略与天花的交接:柱顶收口没设计,最后用胶乱填;6. 镜面包柱不做成品保护:交叉作业划伤,交付前已花。
1. 柱体数量少且分散的小项目:模具与调机成本摊不薄,用成品装饰柱或其他材料更划算;2. 预算受限的普通空间:包柱是"点睛"件,全做会拉高整体造价,建议只做视觉焦点柱;3. 对精度无要求的隐蔽部位:没必要用不锈钢;4. 后期可能频繁拆改的位置:包柱是定型件,拆改成本高。
早年一个大堂项目,土建柱体是现场浇筑的,我们按图纸直径下料。到现场一对,实际柱径最大最小差了好几公分,而且是椭圆的——弧形板根本套不上去。最后只能现场复尺、重新滚圆,工期拖了一周多。从那以后我们定了一条规矩:包柱项目必须现场复尺,按每根柱的实际尺寸单独开料,一根一档。土建的误差不是谁的错,但不实测就是我们的错。
包柱做好的四步:先按柱型定方式(圆用弧形板/方用平板拼接/异形定制)→ 现场复尺后深化开料 → 骨架调平再贴板 → 拼缝均匀+收口利落。给一个稳妥组合:大堂主柱用镜面或拉丝弧形包柱,分瓣按直径确定,底部用装饰条收口,顶部与天花交接做凹槽收边。延伸阅读:不锈钢装饰条选型指南、电梯装饰指南、蜂窝板优缺点全解析、装饰条系列。
根据水天富三十年的包柱加工经验,包柱返工的案例里,绝大多数源于未现场复尺就下料——土建柱体的尺寸偏差是常态,包柱的质量分水岭在"实测深化"这道前置工序,不在滚圆设备的好坏。

地 址:广东省佛山市顺德区陈村镇力源不锈钢配送中心10座2号
咨询热线:18923128566
邮 箱:710314170@qq.com


ICP备案号: 粤ICP备10042902号
技术支持: 水天富网络部