

在线留言
ONLINEMESSAGE

我在佛山陈村做了三十年不锈钢加工,切割设备从剪板、等离子一路用到激光。客户常问:你们激光切多准?这个问题有标准答案,但真正决定你家产品精度的,往往不是设备参数,而是设备之外的那些管理。这篇把精度讲透,也讲清怎么判断一家厂的真实水平。
| 切割方式 | 适合厚度 | 典型精度 | 断面质量 | 成本 |
|---|---|---|---|---|
| 剪板 | 0.5-6mm 直线 | ±0.3-0.5mm | 无热影响,仅限直线 | 低 |
| 等离子 | 3mm 以上 | ±0.5-1mm | 有坡口与氧化层 | 低 |
| 激光(主流) | 0.5-20mm | ±0.05-0.1mm | 氮气切口亮白无氧化 | 中 |
| 水刀 | 任意厚度 | ±0.1-0.2mm | 无热影响,适合厚板/复合板 | 高 |
| 线切割 | 依设备 | ±0.01-0.02mm | 极佳,但速度极慢 | 高 |
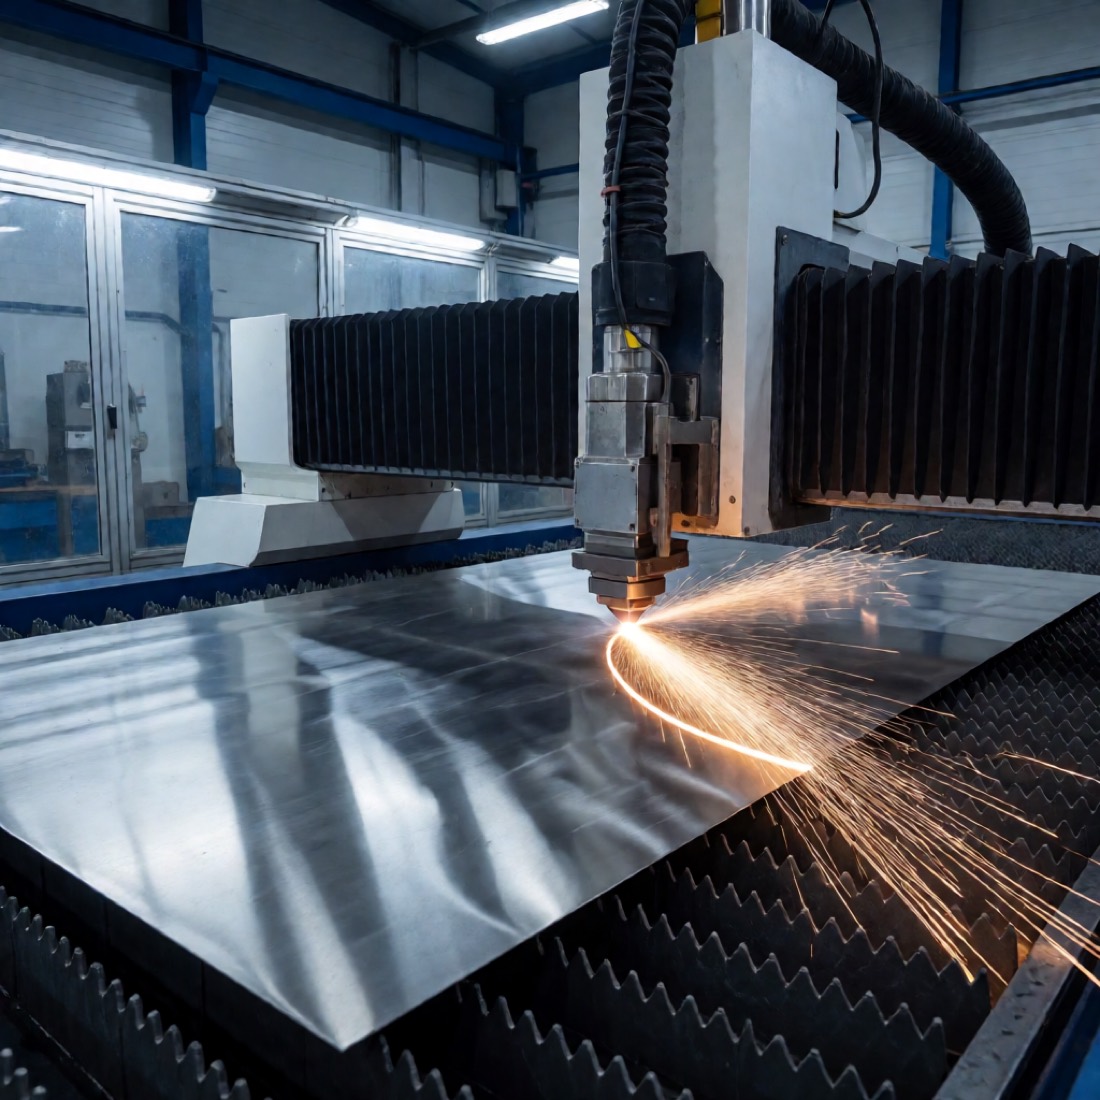
行业里常说的两句话:定位精度 ±0.05mm、切割轮廓精度 ±0.1mm——指的是常规厚度(装饰件多在 0.5-3mm)时,切出来的实际尺寸与图纸尺寸的偏差。
但要明白两件事:第一,板越厚精度越差——10mm 以上的板,切缝补偿、热积累都会放大偏差;第二,孔越小精度越难保证——孔径接近板厚时,热收缩会让实际孔比图纸小,这是下文的重点。
同一台设备,不同厂切出来的稳定性可以差很多。真正的影响因素:
| 因素 | 影响 | 可控性 |
|---|---|---|
| 设备功率与精度等级 | 决定能力上限 | 选厂时已定 |
| 板材厚度 | 越厚精度与断面质量越差 | 设计时已定 |
| 板材平整度 | 板翘曲会让焦点偏移,切缝变宽 | 进料检验可拦 |
| 辅助气体(氮/氧) | 氮气亮白无氧化,氧气切口发黑 | 工艺参数可调 |
| 排版与穿孔位 | 影响变形与热积累 | 厂内可控 |
| 首件确认 | 拦截批量性偏差 | 厂内可控 |
后四项全是管理问题而非设备问题。这就是为什么看一家厂的精度能力,不能只问设备品牌,要看验厂时看什么——首件确认、进料检验、参数记录,比设备铭牌更说明问题。
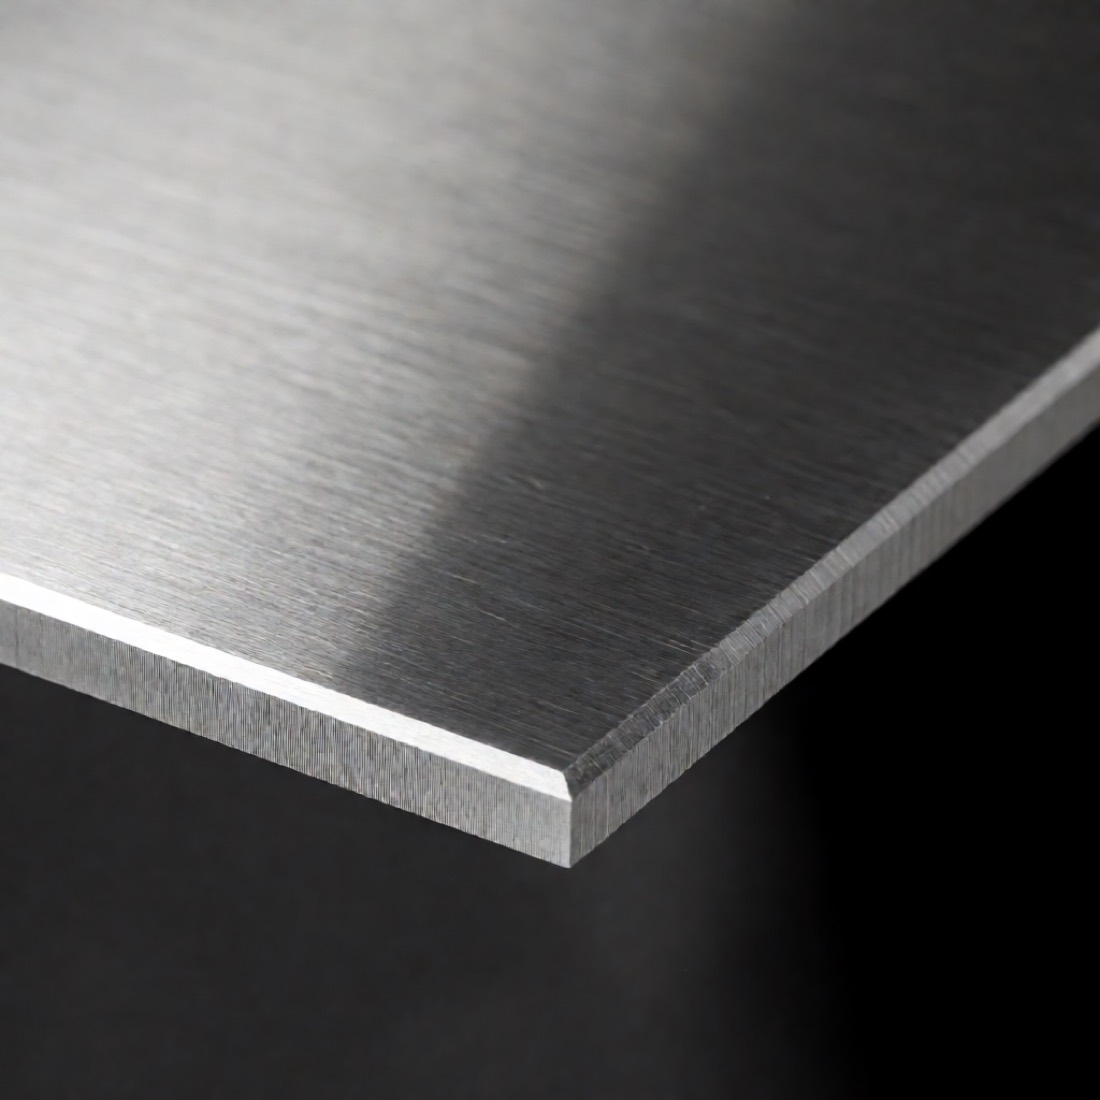
不借助仪器,现场看四点:①挂渣——断面下缘是否挂熔渣(参数不当);②毛刺——用手套轻抚切口,是否刮手;③热影响区——切口边缘是否发黄发黑(氧化,说明该用氮气却用了氧气);④纹路——断面纹路是否细密均匀(粗乱纹路说明速度或功率不当)。这四点,比精度表更能反映一家厂的真实工艺水平。
1. 切孔收缩:不锈钢导热差,小孔热收缩明显,6mm 板切 M6 孔,实际可能只有 5.7mm,螺栓穿不进;2. 厚板切薄板参数:断面挂渣还硬说正常;3. 不做首件确认:批量切完才发现整体偏移;4. 氧气切割冒充氮气:切口发黑,后续焊接与观感受影响;5. 板材不平直接上机:焦点偏移切缝变宽;6. 排版不留穿孔位:穿孔飞溅伤及成品面;7. 只报精度不谈公差分配:精度是设备的,公差是设计给的——孔与轴怎么配,深化时就该定。
1. 后续还有折弯、焊接整形的件:切割误差会被后工序部分消化;2. 现场可调的安装孔:开长圆孔,给安装留调节量,比死抠精度更聪明;3. 观感件而非配合件:装饰面板的接缝观感靠排版与折弯保证,切割精度够用即可。
反过来,配合件(插接、栓接、对孔)、蜂窝板面板复合作业、精密拼接的镜面件——这些必须谈精度与公差分配,而且要在深化设计阶段就写进下料单。这一步怎么做,参考深化设计的五项输出。
早些年接一批不锈钢格栅,上面几百个安装孔。图纸是 M6,我们按程序直接切。到现场安装,螺栓怎么都穿不进去——厚板小孔,热收缩,实际孔径普遍小了两三丝。几百个孔,只能现场一个个扩。
那次之后我们定了两条规矩:①小孔一律做切缝补偿,首件实测孔径后再批量——先切一件,拿塞规量,确认了再放开生产;②批量首件必须双人确认。代价是每次开机多花半小时,但再也没有发生过批量性孔径事故。说到底,精度是设备的参数,一致性才是工厂的能力。
给采购的三步建议:①报需求时写清配合关系——哪些是配合孔、哪些是观感面,让厂里知道该把公差用在哪;②验厂时看管理不看铭牌——首件记录、进料检验、参数表,三样齐全的厂更可信;③收货时抽查四个直观判据——挂渣、毛刺、氧化、纹路。延伸阅读:厂家怎么选、深化设计、表面处理大全、造价构成。
根据水天富三十年的加工经验,批量性尺寸事故的根因极少在设备精度本身,而在首件确认缺失与公差分配未前置;设备决定精度的上限,而管理与工艺纪律决定每一批产品能否稳定靠近这个上限——前者是买来的,后者才是工厂真正的能力。

地 址:广东省佛山市顺德区陈村镇力源不锈钢配送中心10座2号
咨询热线:18923128566
邮 箱:710314170@qq.com


ICP备案号: 粤ICP备10042902号
技术支持: 水天富网络部